

বয়ন কর্মশালা
বয়ন, যা "শাটল উইভিং" নামেও পরিচিত, একটি প্রক্রিয়া যাতে সুতাকে বিভিন্ন ফ্যাব্রিক কাঠামো অনুযায়ী বোনা কাপড় তৈরি করতে পাটা এবং ওয়েফট হিসাবে ব্যবহার করা হয়। এটি টেক্সটাইল শিল্পের একটি গুরুত্বপূর্ণ অংশ। বয়ন প্রযুক্তির বিকাশের ইতিহাস 5000 বছরেরও বেশি। এটি মূল বয়ন, হস্ত বয়ন, স্বয়ংক্রিয় বয়ন এবং শাটললেস বুননের পর্যায় অতিক্রম করেছে।
1785 সালে, ব্রিটিশ যান্ত্রিক প্রকৌশলী ই.কার্টরাইট যান্ত্রিক বয়নের সম্ভাবনা দেখিয়ে হাতের নড়াচড়া খোলা, বাছাই, প্রহার এবং ঘূর্ণায়মান করার চেষ্টা করেছিলেন। 19 শতকের গোড়ার দিকে আর. রবার্টস দ্বারা ডিজাইন করা ব্যবহারিক তাঁত হল আধুনিক শাটল লুমের ভিত্তি।
আজকাল কাশ্মীরি উৎপাদনের ক্ষেত্রে, বয়ন প্রধানত কাশ্মীরি স্কার্ফ, শাল, কম্বল এবং অন্যান্য পণ্য তৈরি করতে ব্যবহৃত হয়। একই সময়ে, বিভিন্ন ধরণের সুতাও ব্যবহার করা হয়, যেমন Nm। 1/15, 2/60, 2/80, 2/120, 2/200, ইত্যাদি। এই বিভিন্ন সুতা স্কার্ফকে আলাদা স্টাইল এবং বেধ দেয়। আজকের প্রযুক্তির সাহায্যে, আমরা এমনকি একটি স্কার্ফকে কাগজের বেশ কয়েকটি শীটের মতো পাতলা বা কাশ্মীরি কম্বল তৈরি করতে পারি যা আপনাকে শীতকালীন ক্যাম্পিংয়ের সময় অত্যন্ত উষ্ণ অনুভব করতে পারে।
একটি প্রাচীন তাঁত মেশিন

আমাদের বয়ন কর্মশালা
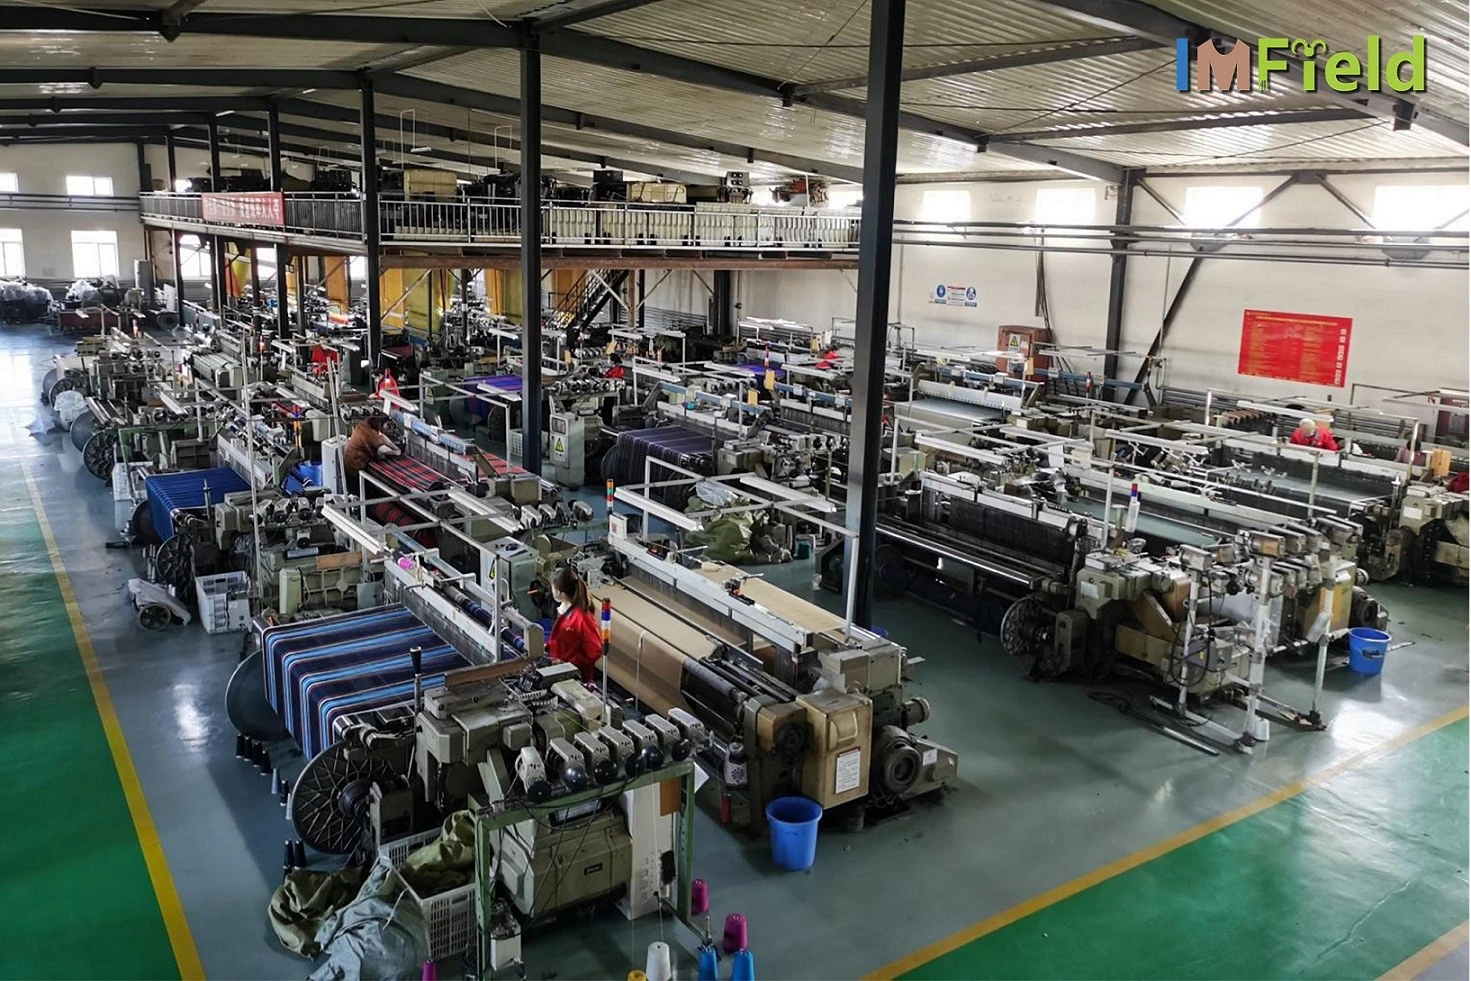
এখন, আমি আপনাকে বুননের প্রক্রিয়া দেখাই
1-ওয়ার্পিং
এই ধাপে, আমরা কেবল ওয়ার্প সুতাগুলিকে সাজাই, সেগুলি অবশ্যই একে অপরের সমান্তরাল হতে হবে এবং অভিন্ন টানের অধীনে, এটিই ওয়ার্পিংয়ের উদ্দেশ্য। বিভিন্ন রঙের সুতাগুলি প্যাটার্ন অনুসারে সাজানো এবং একটি রিলের উপর ঘুরতে হবে।

2-রিডিং
রিলের উপর সাজানো সুতা খাদের মাঝখানের গর্ত দিয়ে যায়। এভাবে পাটা সুতার বিন্যাস ঠিক করা হয়।
এই পদক্ষেপটি ইঞ্জিনিয়ারদের ভাল দৃষ্টিশক্তির প্রয়োজন কারণ গর্তটি খুব ছোট, দক্ষতা নিশ্চিত করার সময় কোনও ভুলের অনুমতি নেই৷


3-বুনন
এখন আমরা বুনন যেতে পারি।
বয়ন নীতি জটিল নয়। বিজোড়-সংখ্যাযুক্ত এবং জোড়-সংখ্যাযুক্ত ওয়ার্প সুতাগুলি উপরে এবং নীচে সরে গেলে, ওয়েফট সুতা একই সময়ে ঢোকানো হয়। এইভাবে, একটি বোনা প্রক্রিয়া সম্পূর্ণ হয়। মূলত, 180 সেমি দৈর্ঘ্যের কাশ্মীরি স্কার্ফের জন্য আমাদের এই প্রক্রিয়াটি প্রায় 2500 বার পুনরাবৃত্তি করতে হবে।

4-ফ্রিংিং
এটি একটি খুব আকর্ষণীয় পদক্ষেপ, প্রায় 7 ~ 8 বছর আগে, ফ্রিংিং প্রক্রিয়াটি হাতে করা হয়েছিল, আপনি কল্পনা করতে পারেন যে কাজটি কতটা কঠিন, এছাড়াও, ম্যানুয়াল কাজের কারণে, বিভিন্ন প্রযোজনার জন্য ধারাবাহিকতা ভাল নয়। এখন, মেশিন প্রতিস্থাপিত ম্যানুয়াল, প্রতিটি প্রান্ত একই মান অনুসরণ করে।

5- ফ্যাব্রিক পরিদর্শন
সমাপ্ত কাপড়টি আলোর নীচে পরিদর্শন করতে হবে, আমরা প্রযুক্তি শীটের উপর ভিত্তি করে পরিমাপ পরীক্ষা করব, এছাড়াও, কাপড়ে কোনও ত্রুটি আছে কিনা তা দেখা সহজ।

6-পূর্ণ
এটিতে দুটি পদ্ধতি জড়িত, খোঁচানো (ওয়াশিং) এবং মিলিং (ঘন করা)।


7-ডায়ারিং
এই ধাপ থেকে, বেশ কয়েকটি বিশাল মেশিন রয়েছে যার আকারের জন্য প্রয়োজনীয়তা রয়েছে। পণ্যটি অবশ্যই একটি ফ্যাব্রিক রোলে থাকতে হবে এবং সর্বনিম্ন দৈর্ঘ্য 60 মিটার, এই কারণেই আমরা একক টুকরো নমুনা তৈরি করতে পারি না। এছাড়াও, কাপড়ের সর্বনিম্ন প্রস্থ 1.2 মিটার এবং সর্বাধিক প্রস্থ 1.5 মিটার।

8-ব্রাশ করা
চুল ওঠার দুটি উপায় আছে।
প্রথমটি হল জল ছাড়াই ব্রাশ করা: ঘূর্ণায়মান সিলিন্ডার যা ইস্পাতের কাপড়ে মোড়ানো কাশ্মীরি কাপড়কে ব্রাশ করে তার পৃষ্ঠে ঝাপসা দেখায়।
অন্যটি হল জল দিয়ে ব্রাশ করা: যখন আমরা কাশ্মিরের স্কার্ফের উপর লহরের প্রভাব দেখি, এটি একটি বিশেষ প্রাকৃতিক উদ্ভিদ দ্বারা সৃষ্ট হয় যা ইস্পাতের স্থান নেয়, আমরা এই প্রক্রিয়াটির জন্য টিজলিং বলি, এটি আরও বিলাসবহুল পৃষ্ঠ তৈরি করে।


9- বর্ণনা করা
শুকানোর পরে, স্কার্ফের আকৃতি অস্থির হয়, এবং এটিকে আকার দেওয়ার জন্য স্টিম করা দরকার, যাতে পণ্যের আকার স্থিতিশীল থাকে, পাটা এবং ওয়েফটের অবস্থান স্থির থাকে এবং বলি, ইলাস্টিক সুতা এবং কার্লিং অপসারণ করা যায়, তাই যে স্কার্ফের পৃষ্ঠটি মসৃণ এবং স্থিতিস্থাপক। একই সময়ে, এটি স্কার্ফের অনুভূতি এবং চকচকে উন্নতি করে, এটির পৃষ্ঠে একটি প্রাকৃতিক, নরম এবং দীর্ঘস্থায়ী চকমক দেয়।

10-পরিদর্শন এবং প্যাকেজিং


প্যাকেজিং
প্যাকিংয়ের আগে, আমাদের পরিদর্শন করা পণ্যটি হারিয়ে গেছে কিনা তা খুঁজে বের করার জন্য চূড়ান্ত পরিদর্শন করা হবে, মোটা চুল বাছাই করা, পৃষ্ঠটি পরিষ্কার করা, কোনো অতিরিক্ত থ্রেডের প্রান্ত কাটা ইত্যাদি।
